前処理工程を内製化、品質・生産効率向上
カドワキカラーワークス
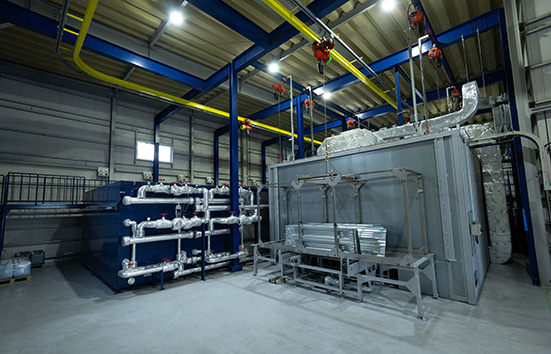
粉体塗装に特化するカドワキカラーワークス(本社:神奈川県横浜市、代表取締役:門脇正樹氏)は、塗装工場から徒歩圏内に前処理設備を新設した。
同社では鉄素材の一般工業製品とアルミニウム素材の建築内外装製品の粉体塗装をメインに行っており、従来、前処理は一部では内製していたものの、建築内外装製品については外注していた。前処理工程を内製化したことで、品質及び生産効率で向上が期待できる。
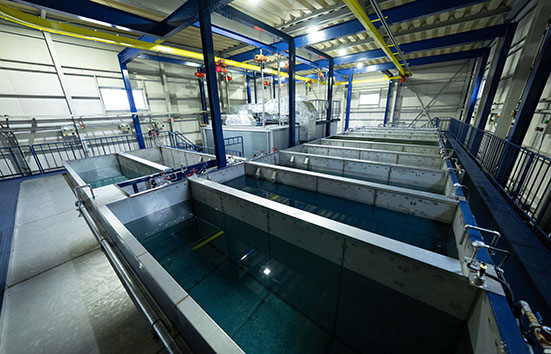
前処理の工程は、まずはアルカリ脱脂(脂分を除去)→第1水洗・第2水洗(アルカリ脱脂液を洗浄する)。その後、アルミニウム(JIS規格:1000~6000番)に関しては、アルカリエッチング槽で表面のエッチングを行う。
アルカリエッチングの後はスマットが発生するので、スマット除去するために酸エッチングを行う。その後は酸洗浄専用の第3、第4水洗工程となる。
被膜処理はノンクロムであるジルコニウム処理と、三価クロメート処理の2つの皮膜処理槽を揃えた。鉄素材はジルコニウム系、アルミニウム素材は三価クロメート処理を行う。皮膜処理後は水洗を2回行い、最後は純水で洗浄する工程となる。純水槽は完全にクローズして循環させている。
その後は水切り乾燥工程に移る。皮膜処理を施したワークはかごに入れて乾燥炉に自動搬送される。ワークの形状によっては水が溜まることがあるが、その場合はエアブローを行う。乾燥時間は20~30分ほど。
また、工程はディップ式であり、液体に対してワークが浸かる形式のため、槽内はポンプで液体を攪拌している。液体の巡りをよくすることで、洗浄力や液剤の効果を高めている。
純水の状態は導電率で管理。純水は絶縁体のため槽内を通電させている。不純物が入り始めると電気が通り始めるため導電率を管理し、純水度が一定値を超えると入れ替えを行う。
排水処理に関しては、専用装置で各水洗の水に、凝集剤活性炭と消石灰を混ぜ込んで、脱水ケーキにして産廃として廃棄する。不純物が取れた水は、横浜市の基準値をクリアした水を下水に流している。